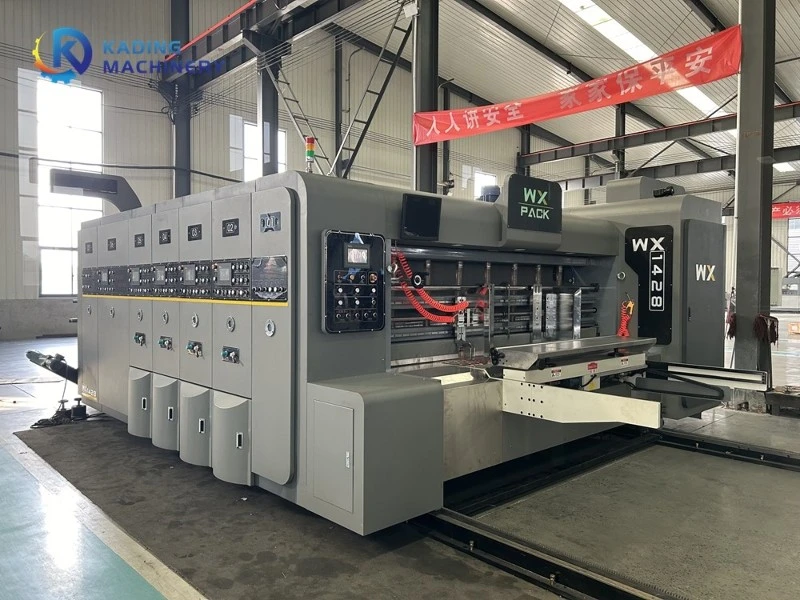
En la producció d'impressió de caixes ondulades, l'estat del cartró, com a substrat d'impressió, determina directament l'adhesió de la tinta, la reproducció del color i la precisió d'impressió. Moltes empreses descuiden el pre-tractament del cartró abans d'imprimir, la qual cosa comporta problemes freqüents com ara errors de registre, descamació de tinta i arrugues del paper. Els següents són els punts clau-pretractaments verificats per la pràctica del sector.
Contingut d'humitat del cartró: en condicions d'impressió ideals, el contingut d'humitat del cartró ondulat s'ha de controlar entre un 8% i un 12%. Un contingut excessiu d'humitat pot provocar fàcilment una penetració ràpida de la tinta, colors apagats i fins i tot una deformació del cartró; mentre que el baix contingut d'humitat pot provocar la fragilitat de la superfície, donant lloc a pols de paper i una adhesió reduïda de la tinta durant la impressió. Abans de la producció, el cartró s'ha de col·locar al taller d'impressió durant més de 24 hores per aconseguir l'equilibri de temperatura i humitat; en entorns humits, es pot aconseguir una deshumidificació moderada mitjançant equips d'assecat, mentre que en èpoques seques, cal una humidificació adequada per garantir un contingut d'humitat uniforme i estable del cartró.
Neteja i planitud de la superfície: abans d'imprimir, cal eliminar la pols, les fibres de paper i les taques d'oli de la superfície del cartró per evitar que les impureses afectin l'adhesió de la tinta. Això es pot aconseguir mitjançant mètodes com la neteja de raspalls i l'eliminació de pols per pressió negativa; Per a una lleugera deformació o abolladura que es produeixi durant el transport o l'emmagatzematge, cal fer un pre-tractament amb equips d'aplanament per garantir que el cartró estigui en contacte total amb el rodet de la placa d'impressió i el rodet de goma, eliminant l'escassetat de tinta local i les desviacions de registre causades per un contacte insuficient.
Tractament de les vores i calibratge de les especificacions: les vores del cartró tallat s'han de retallar per eliminar les rebaves i les vores aspres, evitant danys a la placa d'impressió o a la fulla de raspador durant la impressió; Al mateix temps, s'ha de comprovar la precisió dimensional del cartró per assegurar-se que les desviacions de longitud i amplada no superin els ± 2 mm i l'error diagonal es controla dins d'1 mm, evitant les desviacions de la posició d'impressió causades per especificacions inconsistents, posant les bases per al funcionament precís de la màquina d'impressió de caixes ondulades.